Priemyselné správy
Domov / Novinky / Priemyselné správy / Vlastné vytláčanie gumy vs. lisovanie: hlavné rozdiely a ako sa rozhodnúť


2026-10-05
Technik obstarávania pošle jednu RFQ na tesniaci profil EPDM a dostane dve veľmi odlišné cenové ponuky: jednu od extrudéra, jednu od formovača. Extrudovaná verzia stojí menej na meter, ale nemôže vytvoriť 90-stupňový ohyb na každom konci. Lisovaná verzia zvláda ohyb ľahko, napriek tomu nesie niekoľkonásobne vyššiu náplň nástrojov. To je praktická realita zákazkového vytláčania gumy vs. lisovania: dva procesy, ktoré začínajú z rovnakej zmesi, ale úplne sa líšia v geometrii, nákladoch, toleranciách a dodacej dobe.
Základná definícia
Extrúzia gumy je kontinuálny proces vytvárania profilu: nevytvrdená guma sa pretláča cez otvor matrice a prierez zostáva rovnaký po celej dĺžke. Lisovanie gumy je dávkový proces založený na dutinách: každá časť sa formuje nezávisle v uzavretom nástroji pod teplom a tlakom.
Lisovanie je správnou voľbou vždy, keď má diel trojrozmerný tvar, ktorý sa nedá vytiahnuť cez matricu; extrúzia je tou správnou voľbou vždy, keď je súčasťou dlhé tesnenie s konštantným profilom, okrajová lišta alebo hadica.
Pri lisovaní predtvarovaný polotovar zo zmesi sedí v otvorenej dutine, lis sa uzavrie, teplom vytvrdzuje gumu a pozdĺž deliacej čiary sa rýchlo formuje. Prenosové a vstrekovacie lisovanie sa riadi rovnakým princípom dutiny, ale líši sa tým, ako zmes vstupuje do nástroja. Naproti tomu extrúzia používa skrutku alebo baranidlo na pretlačenie súvislého pásu cez tvarovaný otvor; profil sa potom vytvrdzuje v teplovzdušnej peci, soľnom kúpeli alebo autokláve pred narezaním na dĺžku.
Rozhodnutie začína výkresom dielu, nie materiálom. Oba spôsoby akceptujú EPDM, silikón, prírodný kaučuk a väčšinu syntetických zlúčenín. To, čo opravuje proces, je, či je geometria spojitá a prizmatická alebo diskrétna a trojrozmerná.
Ak súčiastka potrebuje rovnaký prierez na dva metre, vytláčanie je jediným ekonomickým procesom; ak potrebuje podrezanie, stupňovité priemery, výstupky alebo zalisované vložky, je potrebné tvarovanie.
Extrúzia vytvára neobmedzenú dĺžku pevného prierezu. Profil môže byť plný, dutý alebo koextrudovaný s druhým materiálom, ale tvar sa nemôže meniť pozdĺž dĺžky. Lisovanie reprodukuje uzavretú trojrozmernú dutinu pri každom cykle, takže sú možné funkcie, ako sú vnútorné závity, montážne príruby a membrány vystužené tkaninou. Tabuľka nižšie porovnáva tieto dva procesy v rámci piatich technických atribútov.
Porovnanie spôsobilosti procesu, stupnica 0-10
Vyššie je lepšie v každom atribúte. Skóre sú smerové porovnania pre typické gumové projekty na mieru.
Spoľahlivé pravidlo: ak zostane prierez rovnaký na viac ako 300 mm, vytláčanie takmer vždy vyhrá na cene. Ak sa tvar mení pozdĺž jeho dĺžky, formovanie je jedinou cestou.
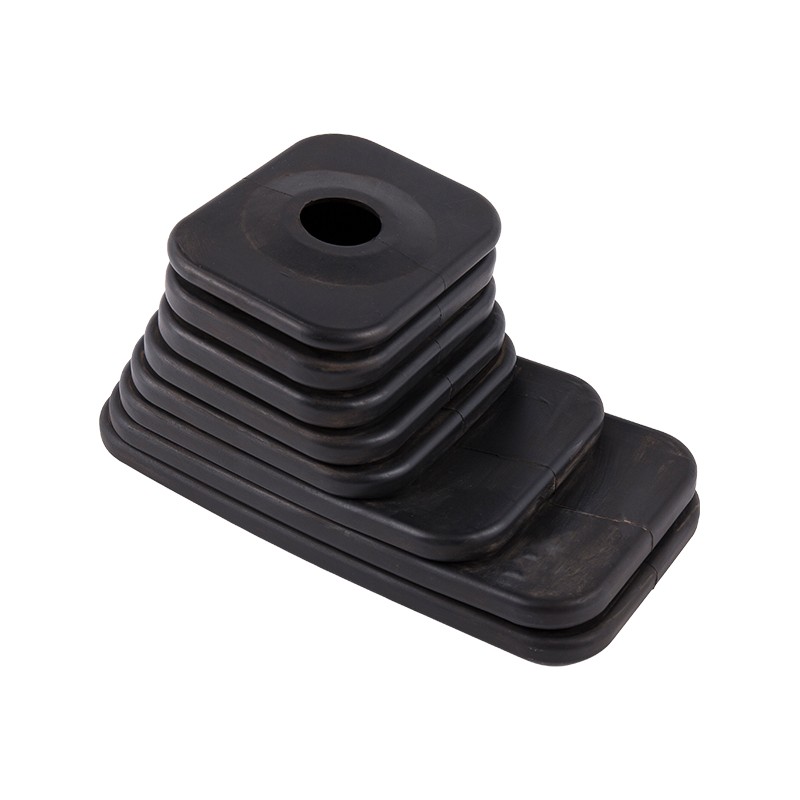
Vezmite si gumový mech používaný ako kryt proti prachu radenia prevodových stupňov: jeho závity menia priemer pozdĺž osi, takže ho žiadna priama matrica nedokáže vyrobiť. Táto časť je vylisovaná v dvojdielnej dutine a rovnaká logika platí pre káblové priechodky, uzávery a držiaky na vibrácie.
 Protiprachový kryt manžety mechov z gumy EPDM Tento EPDM vlnovec je vhodný pre prachové kryty radenia prevodov s rôznymi priemermi, tvarované pre zložité tvary, ktoré extrúzia nedokáže vyrobiť. Ponúka osvedčenú odolnosť voči poveternostným vplyvom a ozónu pre použitie v automobiloch. Zobraziť produkt →
Vytláčacie lisovnice stoja zlomok viacdutinovej lisovacej formy, ale krivky nákladov na diel sa krížia so stúpajúcim objemom a lisovaný nástroj sa amortizuje.
Jednoduchá vytláčacia matrica pre plný alebo dutý profil sa zvyčajne pohybuje v stovkách dolárov, zatiaľ čo produkčná lisovacia alebo prenosová forma s dutinovými vložkami sa zvyčajne pohybuje v tisícoch. Extrúzia tiež začína výrobu rýchlejšie, pretože skúška raznice je kratšia ako vzorkovanie formy. Keď však lisovaný nástroj dosiahne ustálený stav, časy cyklu od jednej do piatich minút na vytvrdzovanie sú typické pre stredne veľké diely a nástroje s viacerými dutinami znásobujú výkon na cyklus. Viac ako približne 50 000 dielov za rok môže preto lisovanie priniesť nižšie jednotkové náklady na geometricky zložité diely.
Rovnaká časť môže pristáť na oboch stranách výhybky v závislosti od počtu dutín. Štvordutinová forma rozdeľuje náklady na nástroje na štyri časti na cyklus, čo v porovnaní s jednodutinovým nástrojom znižuje bod zlomu. Tieto rozsahy pochádzajú skôr z typických projektových ponúk ako z pevného cenníka; presné čísla sa menia s veľkosťou profilu, počtom dutín a zložením. Dôležitý je tvar krivky nákladov, nie presný bod, kde sa križuje.
Lisované diely držia prísnejšiu kontrolu na kritických tesniacich plochách, pretože dutina fixuje každý povrch, zatiaľ čo extrudované profily majú voľnejšie tolerancie prierezu a nemôžu počas procesu zachytávať vložky.
| Atribút | Extrúzia | Lisovanie |
| Tolerancia prierezu | /- 0,3-0,8 mm typicky | /- 0,1-0,3 mm na kritických rozmeroch |
| Tolerancia dĺžky rezu | /- 1-2 mm | Výška dielu fixovaná dutinou |
| Kovové alebo plastové vložky | Nie je možné in-line | Prilepené počas vytvrdzovania |
| Podrezanie a bočné akcie | Nie je to možné | Možné so sklíčkami alebo skladacími jadrami |
| Textúra povrchu | Povrchová úprava ťahaná lisovnicou | Kontrolované dutiny, môžu byť textúrované |
Pre tesnenie dverí úžitkových vozidiel poskytuje extrudovaný profil žiarovky lacný konštantný prierez, zatiaľ čo lisovaný rohový kus vytvára úzky polomer, ktorý priama matrica nedokáže. Väčšina automobilových tesniacich systémov používa oboje.
Tvrdosť tiež posúva rovnováhu. Veľmi mäkké zlúčeniny pod 30 Shore A sa ľahšie kontrolujú pri lisovaní, pretože dutina podporuje povrch počas vytvrdzovania; vytláčanie veľmi mäkkých profilov vyžaduje starostlivé zaobchádzanie, aby sa predišlo deformácii pred vulkanizáciou.
Príbeh tolerancie nie je jednoduchou výhrou pre formovanie. Extrúzia má vynikajúcu konzistenciu pozdĺž smeru ťahania a je často preferovaná pre dlhé priame tesniace trasy, kde by spojenie tvarovaných segmentov vytvorilo únikové cesty. U Tosuna extrúzna výrobná linka , sú profily kontinuálne vulkanizované a potom rezané na zákaznícke dĺžky, čo udržuje hospodárnosť atraktívnu pre diely merané v metroch a nie v milimetroch.
Správny proces je daný štyrmi obmedzeniami: požadovaná geometria, ročný objem, rozmerová tolerancia a či sú potrebné vložky alebo viacmateriálové časti.
Väčšina nesprávnych výberov procesov pochádza z oceňovania geometrie ako prvého a objemu ako druhého. Zmeňte toto poradie a rozhodnutie bude jasnejšie.
Pre malú priechodku, ktorá utesňuje kábel prechádzajúci plechovým panelom, je geometria krátka, stena tenká a počet dielov je často vysoký. Táto kombinácia poukazuje na tvarovanie, pričom nástroj s viacerými dutinami sa rýchlo amortizuje. Pre metrový kanál, ktorý zachováva okenné sklo, je extrúzia jedinou rozumnou cestou.
 Prispôsobiteľná gumená priechodka na ochranu káblov a drôtov Lisovaná priechodka chráni káble prechádzajúce panelmi a je ideálna pre veľkosériovú výrobu. Dostupné v EPDM, NBR, CR alebo NR s nastaviteľnou tvrdosťou a viacerými veľkosťami. Zobraziť produkt →
Cenovo najefektívnejší gumený komponent na zákazku často kombinuje extrudovanú konštantnú sekciu s lisovanými rohmi, koncami alebo lepenými vložkami, čo znamená, že výrobca by mal prevádzkovať oba procesy vo vlastnej réžii.
Jiaxing Tosun Rubber & Plastic Co., Ltd. prevádzkuje miešanie materiálov, prípravu hadíc, lisovanie a vytláčanie na jednom mieste s 12 inžiniermi na návrh foriem a receptúr a 20-členným tímom technickej kontroly. Na tejto kombinácii záleží, pretože hybridný diel, ako napríklad hadica chladiacej kvapaliny s lisovanými kolenami na extrudovanom priamom smere, potrebuje na toleranciu a dodávku jedného inžiniera, nie dvoch dodávateľov, ktorí sa dohadujú o lepených spojoch.
Bežné hybridné príklady zahŕňajú:
Keď jeden dodávateľ ovláda vytláčaciu formu aj lisovaciu formu, prechod medzi procesmi je navrhnutý na rysovacej doske, nie je opravovaný na montážnej linke. Spoje z lisovaného do extrudovaného spoja sa pred uvoľnením testujú ako kompletné zostavy.
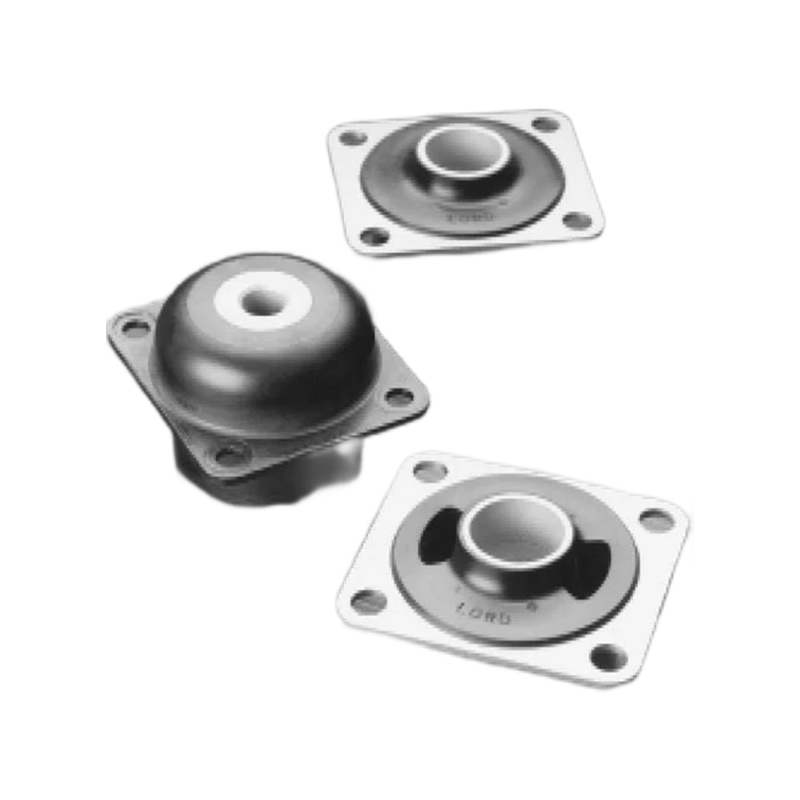
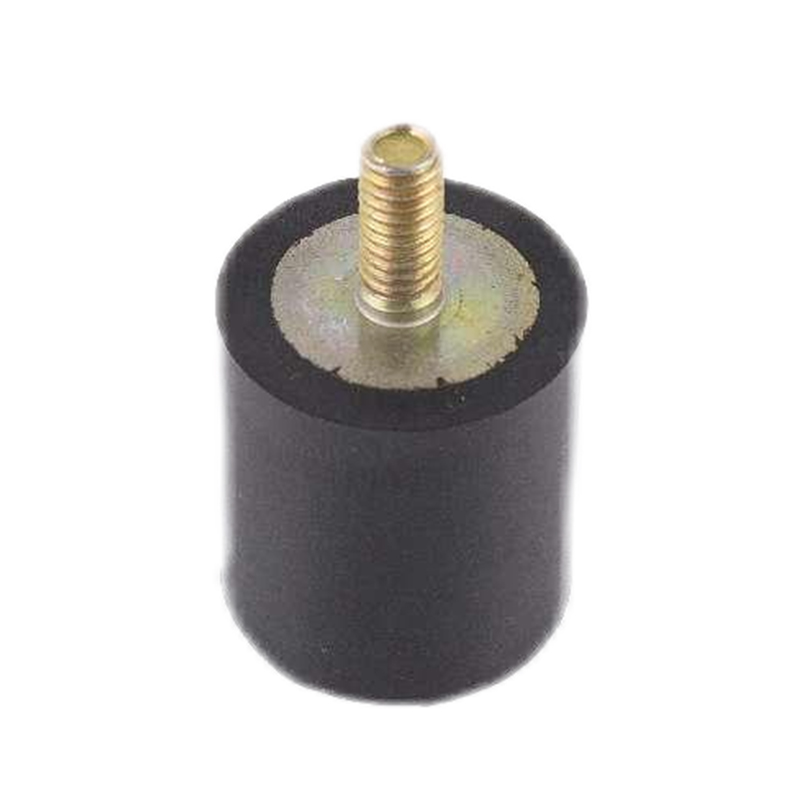
To je tiež miesto, kde vstupuje do obrazu odbornosť spájania. Lisovaný držiak z gumy na kov, ktorý absorbuje vibrácie, nesie vložku, ktorá musí zostať zarovnaná počas vytvrdzovania; extrudované tesnenie nenesie žiadnu vložku. Pochopenie toho, kam sa vložka dostane, zvyčajne rozhoduje o tom, ktorý variant výlisku sa používa na firemných lisovacia výrobná linka .
 Extrudované tesnenia okien a dverí z rôznych elastomérov Tieto extrudované tesnenia poskytujú odolnosť voči poveternostným vplyvom pre dvere a okná v dopravných, stavebných a námorných sektoroch. Vyberte si z EPDM, CR, silikónu alebo FKM s prispôsobiteľnými farbami. Zobraziť produkt →
Nie. Extrúzia tvorí súvislý profil a nemôže umiestniť vložku do formy. Vložky sa buď zalisujú počas cyklu vytvrdzovania, alebo sa prilepia následne v sekundárnej operácii.
Lisovanie zvyčajne dosahuje prísnejšie tolerancie na kritických trojrozmerných prvkoch, pričom /- 0,1-0,3 mm je bežné pri rozmeroch riadených dutinou. Extrúzia drží presnú geometriu prierezu v smere ťahania, ale má voľnejšie tolerancie profilu, zvyčajne /- 0,3-0,8 mm.
Nie. Extrúzia má nižšie vstupné náklady na nástroje, ale lisovanie môže byť lacnejšie na diel pri veľkých objemoch, pretože viacdutinové nástroje vytvrdzujú niekoľko dielov za cyklus a eliminujú sekundárne kroky spájania na zložitých geometriách.
áno. Dodávatelia, ktorí prevádzkujú oba procesy, ako napríklad Jiaxing Tosun Rubber & Plastic Co., Ltd., môžu navrhovať hybridné zostavy s extrudovanými sekciami a lisovanými detailmi v rámci jedného systému kvality, čo zjednodušuje tolerancie, testovanie a dodávku.
Rýchla odpoveď: extrúzia pre dlhé konštantné profily, lisovanie pre zložité 3D diely a hybridný prístup, keď sa oba prvky objavia v jednej zostave.
Produktový centrum
Guma na vloženie väzby Extrudované gumové výrobky Gumová hadica Vlastné formované výrobkyRýchle odkazy
Kontaktujte nás
Autorské práva ©
Jiaxing Tosun Rubber & Plastic Co., Ltd.
Všetky práva vyhradené.
Vlastné gumové a plastové produkty Factory