Priemyselné správy
Domov / Novinky / Priemyselné správy / Prečo je pri vlastnej kvalite gumových dielov a dodacej dobe dôležitý vlastný dizajn foriem


2026-10-26
Kupujúci Tier 1 pošle oznámenie o technickej zmene pre lisovanú gumenú priechodku: hrúbka steny 0,3 mm, cieľová tvrdosť posunutá zo 60 na 65 Shore A. Ak dodávateľ pošle túto revíziu do externej nástrojárne, kupujúci čaká týždeň na cenovú ponuku a dva ďalšie na upravený nástroj. Ak dodávateľ navrhne a vyrobí formu vo vlastnej réžii, revízia sa zvyčajne ponúka do 48 hodín a prvé skúšobné diely sú na stole do piatich dní. Tá medzera je dôvod vlastný dizajn foriem záleží na kvalite vlastných gumených dielov a dodacej lehote.
Pre gumový komponent na mieru nie je forma výrobným detailom; je to definícia produktu. Geometria dutín, kompenzácia zmrštenia, odvetrávanie, drážky pre záblesky a poloha deliacej čiary rozhodujú o tom, či dielec tesní, pasuje a prežije svoj pracovný cyklus. Jiaxing Tosun Rubber & Plastic Co., Ltd. (Tosun), výrobca gumy v Jiaxingu s viac ako 250 zamestnancami, pristupuje k dizajnu foriem ako k vlastnej inžinierskej funkcii: 12 inžinierov dizajnu foriem a receptúr pracuje v rovnakej budove ako miešanie, lisovanie a vytláčanie materiálov a 20-členný tím technickej kontroly meria výsledky.
Vlastný dizajn formy komprimuje iteráciu nástrojov z týždňov na dni, pretože kontrola výkresov, obrábanie dutín a spätná väzba procesu sa odohrávajú pod jednou strechou.
Každá revízia dizajnu zakúpeného nástroja prebieha rovnako pomaly: formovač gumy odošle vašu zmenu do externej nástrojárne, dielňa prepočíta, zaradí prácu do svojho harmonogramu, opracuje dutinu, odošle skúšobné diely a čaká na spätnú väzbu. Dva alebo tri cykly tohto v jednom programe môžu vymazať celé spúšťacie okno. Interný nástrojársky tím úplne preskočí kroky cenovej ponuky a plánovania.
Rozdiel sa spája počas životnosti programu. Každé kolo PPAP, zmena materiálu a oprava poľa zasiahne rovnakú slučku. Tosun vlastný program tvarovaných hadíc pre OEM chladiace systémy zostali podľa plánu prostredníctvom série revízií, pretože každá z nich sa presunula priamo od inžiniera receptúry k internej nástrojárni namiesto toho, aby prešla cez mesto.
Tolerančná mapa lisovaného gumeného dielu je pevná pri navrhovaní dutiny, nie pri zatváraní lisu.
Guma sa po vytvrdnutí zmršťuje a nezmršťuje sa rovnomerne. V závislosti od polyméru, plniva a tvrdosti sa typická zmes EPDM alebo NBR pohybuje medzi dutinou a chladenou časťou o 1,5-3,5%. Externá nástrojáreň zvyčajne aplikuje na výkres zákazníka faktor zmrštenia v účtovnej hodnote. Keď sa materiál alebo proces posunie, tento odhad sa zmení na rozmerové nepodarky. Interný dizajnér aplikuje hodnoty zmrštenia namerané na skutočnej zmesi, overí výsledok pri prvej skúšobnej prevádzke a pred začatím výroby koriguje dutinu.
| Rozhodnutie o dizajne formy | Čo ovláda | Typické zlyhanie pri outsourcingu |
| Prídavok na zmršťovanie dutín | Konečné vonkajšie a vnútorné rozmery | Časti sú nadrozmerné alebo poddimenzované v PPAP; geometria zamietnutá |
| Deliaca čiara a zábleskové drážky | Hrúbka blesku, námaha pri orezávaní, povrch tesnenia | Trhacie stopy a únikové cesty na tesniacich perách tesnenia |
| Umiestnenie vetracieho otvoru | Lapače vzduchu, pletené šnúry, výplň dutín | Dutiny v rohoch poslednej výplne zlyhajú pod tlakom |
| Rozloženie ťahu a vyhadzovania | Deformačné napätie a deformácia dielov | Tenké steny mechov sa počas odizolovania naťahujú alebo štiepia |
| Dutinová oceľ a povrchová úprava | Správanie sa pri uvoľňovaní a textúra povrchu | Lepenie vo výrobe; povrchové chyby na tesniacich plochách |
Tolerancia plánovania voči známemu procesu je to, čo oddeľuje gumenú časť, ktorá prejde kontrolou prvého výrobku, od časti, ktorá potrebuje tri kolá úprav nástroja. Tesnenie s 0,4 mm tesniacim okrajom, vlnovec s 1,2 mm stenou alebo prírubový držiak s lepenými vložkami, to všetko závisí od toho istého: dutiny navrhnutej ľuďmi, ktorí ju budú prevádzkovať.
 Prírubové gumové tesnenia a tesnenia pre plánovanie rozmerových tolerancií Táto produktová stránka podrobne popisuje prírubové gumové tesnenia naprieč viacerými zmesami, čím podporuje zameranie odseku na dizajn dutín a plánovanie tolerancií. Preskúmajte možnosti materiálov a aplikácie tesnení, aby ste zosúladili správanie zmesi s predpokladaným zmršťovaním a tokom. Zobraziť produkt →
Geometria formy a gumová zmes sa musia vyvíjať spoločne, pretože zmršťovanie, tečenie a správanie sa spoja sa menia vždy, keď sa zmení ktorákoľvek strana.
Nastavenie tvrdosti od 60 do 70 Shore A mení správanie sa pri toku a zmršťovanie po vytvrdnutí. Prechod z EPDM na silikónovú zmes mení uhly ťahu, vetranie a uvoľňovanie. Ak sa vývoj zmesí a návrh foriem uskutočňujú v rôznych organizáciách, každé vylepšenie materiálu spúšťa nákladné prerezávanie nástrojov. Keď rovnakí inžinieri vlastnia oboje, forma je navrhnutá podľa skutočnej krivky vytvrdzovania a zloženie je upravené tak, aby dutinu čisto vyplnila.
Kompenzácia zmršťovania is the practice of sizing the tool cavity larger than the target part dimension by the material's measured post-cure shrinkage, which for many EPDM and NBR compounds ranges from 1.5% to 3.5%. Done correctly, it converts a cavity dimension directly into an in-tolerance molded dimension.
Komplexné časti zviditeľňujú vzájomnú závislosť. Gumový vlnovec s tenkými vlnitými stenami vyžaduje presnú geometriu toku a vyberania; tkaninou vystužená membrána potrebuje kontrolované deformačné zóny, ktoré sú v súlade s obrysom dutiny; uchytenie spájané gumou a kovom vyžaduje umiestnenie spojovacej línie prispôsobené toleranciám vložky. Tosun spája svojich 12 konštruktérov foriem a receptúr presne s týmito skupinami produktov, takže zmena výkresu zostáva v rámci jednej spätnej väzby.
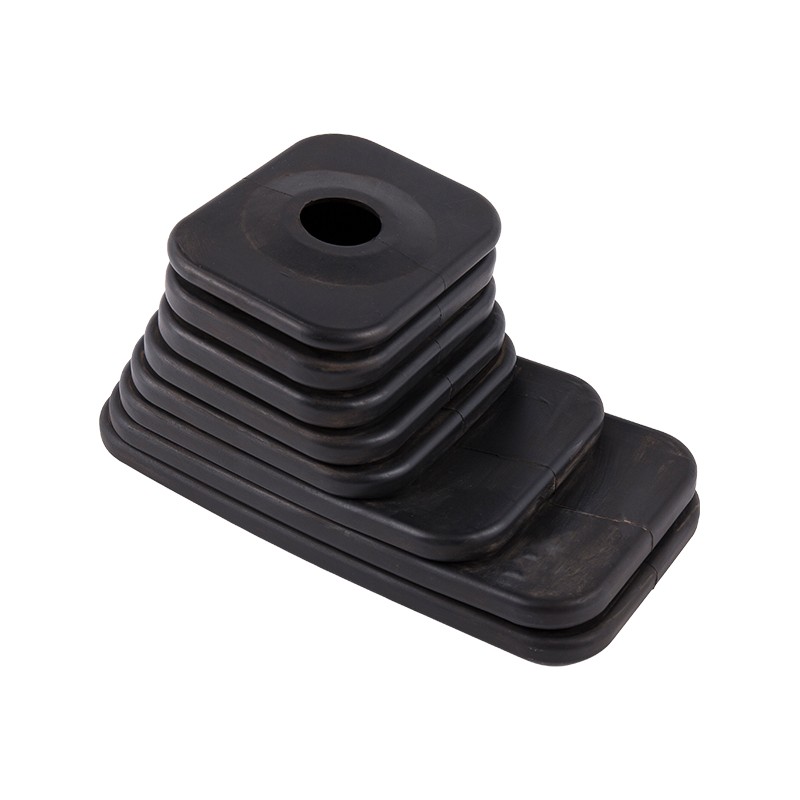
 EPDM vlnovec radiacej páky s vlastným dizajnom formy Predchádzajúci text zvýrazňuje tenké vlnité steny a umiestnenie lepených línií a táto stránka nižšie špecifikuje rozsahy výkonu EPDM a možnosti prispôsobenia. Ukazuje, ako interní inžinieri foriem zvládajú komplexnú geometriu vyberania z formy pre automobilové aplikácie. Zobraziť produkt →
Schopnosť vlastného návrhu formy si môžete overiť štyrmi priamymi otázkami bez toho, aby ste požadovali prehliadku továrne.
Rovnaký audit sa vzťahuje na každého dodávateľa, ktorého hodnotíte. To, čo schopný interný obchod predvedie číslami, outsourcovaný model väčšinou nedokáže.
| Oblasť auditu | Dôkaz skutočnej internej spôsobilosti | Červená vlajka |
| Inžiniersky tím | Menovaní inžinieri dizajnu foriem a receptúry | Nástroje nakupujeme v partnerskej predajni |
| Obrábanie | Vlastné CNC, EDM alebo drôtové rezanie dutín | Všetky obrábanie dutín subdodávateľsky |
| História revízií | Datované záznamy od žiadosti o zmenu po skúšobnú verziu | Žiadne záznamy; prepracovanie absorbované ticho |
| Kontrola prvého článku | Laboratórne meranie v ten istý deň a odhlásenie kontroly kvality | Diely odoslané na kontrolu po týždňoch |
Keď dodávateľ prejde všetkými štyrmi kontrolami, rozhodnutie o nákupe sa posunie od ceny za nástroj k celkovému času prípravy a kvalite prvého prechodu v rámci programu. Rovnaká norma platí bez ohľadu na to, či je súčasťou ploché tesnenie alebo držiak spojený gumou na kov; lepený držiak jednoducho vyžaduje viac od dizajnu formy, pretože poloha vložky a korunka spoja žijú v rovnakej dutine.
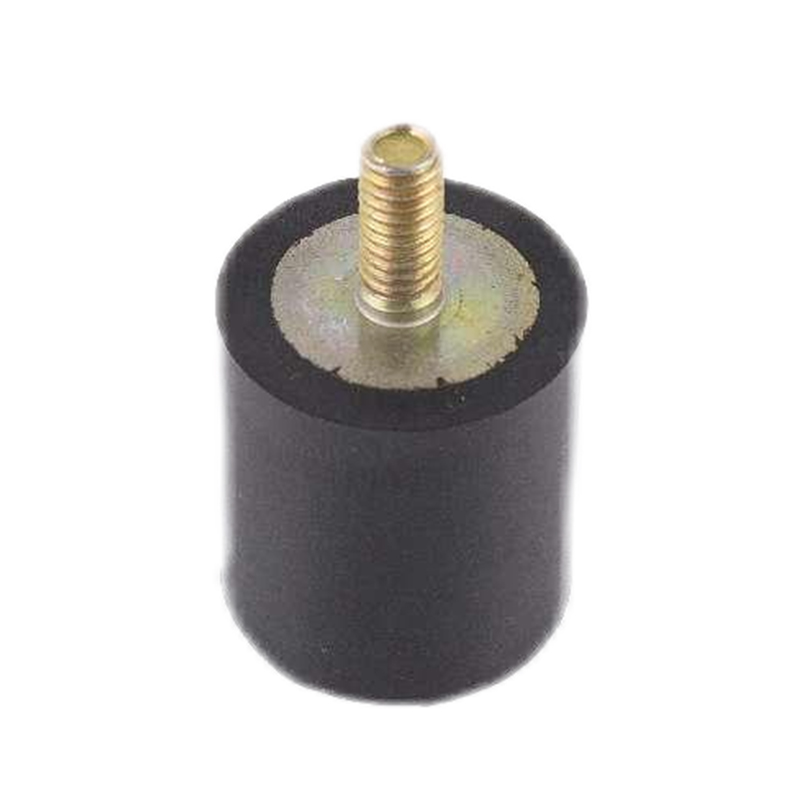
 Gumové držiaky na izoláciu vibrácií pre dizajn lepených dutín Táto montážna strana obsahuje EPDM, NBR a prispôsobiteľné zmesi s nosnosťou a podrobnosťami o izolácii vibrácií. Zodpovedá diskusii o montážach spájaných gumou na kov a ukazuje, ako je riešená poloha vložky a korunka spoja v dizajne dutiny. Zobraziť produkt →
Pri typickom zákazkovom programe je počiatočný návrh nástrojov dokončený za 2-4 týždne interne oproti 6-10 týždňov prostredníctvom externej nástrojárne. Pre revízie počas PPAP alebo po zlyhaní v teréne je medzera 3-5 dní oproti 2-4 týždňov na slučku.
Nie sám od seba. Prísnejšie tolerancie pochádzajú z navrhovania dutiny proti skutočnému zmršťovaniu a toku zlúčeniny, potom meraním prvých výrobkov tým istým tímom. Vlastný dizajn formy vytvára podmienky pre túto slučku; sama o sebe nezaručuje výsledok.
áno. Dokonca aj ploché tesnenie závisí od kompenzácie zmrštenia, umiestnenia zárezu a umiestnenia deliacej čiary. Jednoduchšie diely majú tiež najmenšiu konštrukčnú rezervu, takže nepresná dutina sa prejaví ako nepodarky v rámci prvej výrobnej série.
Položte si štyri audítorské otázky: rozdelenie počtu zamestnancov, miesto obrábania dutín, záznamy o revízii a čas odozvy prvého článku. Dodávateľ so skutočnými internými možnosťami odpovie všetkým štyrom menami, dátumami a nameranými výsledkami.
Produktový centrum
Guma na vloženie väzby Extrudované gumové výrobky Gumová hadica Vlastné formované výrobkyRýchle odkazy
Kontaktujte nás
Autorské práva ©
Jiaxing Tosun Rubber & Plastic Co., Ltd.
Všetky práva vyhradené.
Vlastné gumové a plastové produkty Factory