Priemyselné správy
Domov / Novinky / Priemyselné správy / Od výkresu po dodanie: Ako výrobcovia gumy na mieru podporujú vývojové cykly OEM


2026-10-12
Vývojový cyklus OEM pre gumenú súčiastku na mieru sa začína, keď inžinier vydá výkres a položí jednu otázku: dá sa táto časť vylisovať z tohto materiálu pri tejto tolerancii dostatočne rýchlo, aby sa zachoval dátum uvedenia na trh? V prípade vlnovcov, tesnení, hadíc a lepených držiakov 12 až 18 týždňov medzi výkresom a dodaním zvyčajne skrýva väčšie riziko ako náklady. V spoločnosti Jiaxing Tosun Rubber & Plastic Co., Ltd., výrobcom na zákazku, ktorý prevádzkuje závod s rozlohou 15 000 metrov štvorcových v meste Jiaxing v Číne, sa toto okno stláča na 9 až 10 týždňov, pretože kontrola dizajnu pre výrobu (DFM), výber materiálu, návrh foriem, odber vzoriek a kontrola prebiehajú skôr paralelne než postupne. Rozdiel medzi dodávateľom komponentov a vývojovým partnerom sa prejaví v prvých piatich pracovných dňoch po doručení výkresu.
Zákazkový výrobca gumy komprimuje OEM program spustením šiestich pracovných tokov súčasne: DFM, definícia zlúčeniny, nástroje, vzorkovanie, validácia a sériová výroba. Každý pracovný tok interne patrí inej funkcii, ale výrobca OEM ich vníma ako jednu časovú os. Inžiniersky tím riadi predpoklady toku formy a zmršťovania, materiálový tím mieša a testuje skúšobné zmesi, nástrojáreň reže oceľ a inšpekčný tím pripravuje plány meraní. Keď sa tieto tímy hlásia jednému vlastníkovi projektu, OEM sa vyhne klasickému poruchovému režimu, v ktorom forma príde ešte pred overením zmesi.
| Vývojová fáza | OEM rozhodnutie | Akcia dodávateľa gumy | Typické trvanie |
| Uvoľnenie výkresu | Geometria zámku, tolerancie, povrchová úprava | Kontrola DFM, kontrola tvarovateľnosti, vstup zmršťovania | 3-5 dní |
| Definícia materiálu | Nastavte požiadavky na teplotu, kvapalinu, ozón a záťaž | Odporúčanie zmesi s údajmi z testu | 5-7 dní |
| Dizajn nástrojov | Schváľte koncepciu formy a počet dutín | Kvalita ocele, deliaca čiara, umiestnenie brány | 7-14 dní |
| Odber vzoriek | Otestujte nasadenie, funkciu a tesnenie | Vzorové tvarovanie, správa o rozmeroch, prvý článok | 10-21 dní |
| Validácia | Odhlásenie z testu odolnosti a prostredia | Skúšanie šarží, materiálové certifikáty, súbor PPAP | 2-4 týždne |
| Výrobná rampa | Naplánujte zásobovanie linky a bezpečnostné zásoby | Kontrola procesu, výstupná kontrola, balenie | Nepretržitý |
Všimnite si prekrytie. Kontrola DFM sa dokončí, kým OEM ešte dokončí pracovný cyklus, a návrh formy sa začne pred dokončením validácie zmesi, keď dodávateľ vykonáva paralelné skúšky. V prípade lisovaného krytu, ako je napríklad radiaca páka alebo odpružený mech, sa rovnaká forma, z ktorej sa vyrába prvý výrobok, neskôr použije na sériovú výrobu, takže vzorky schválenia odrážajú skutočné možnosti procesu.
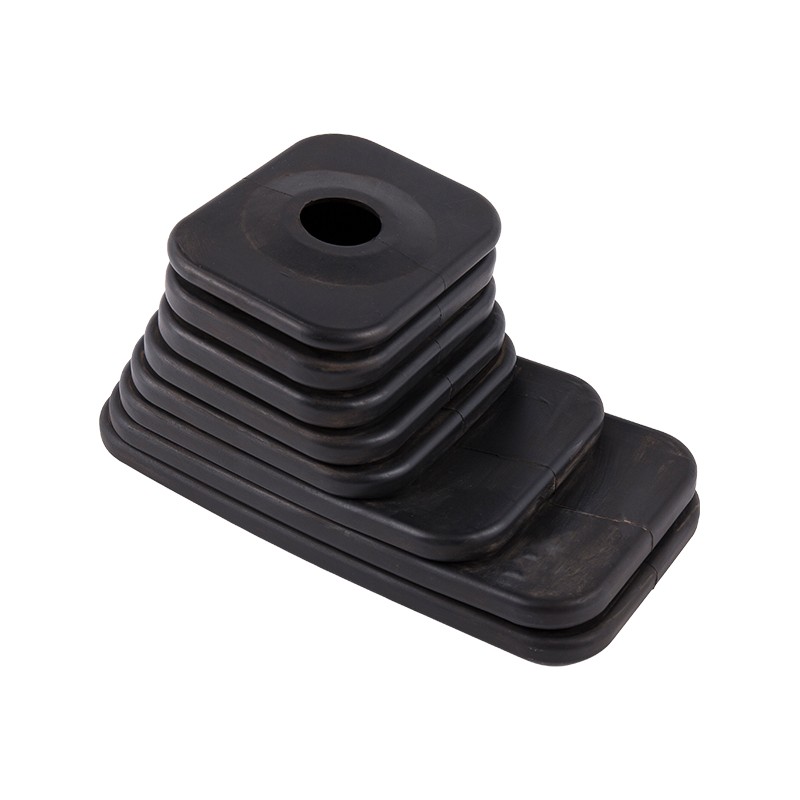
 EPDM Prachový kryt manžety radiacej páky pre automobilové aplikácie Tento EPDM vlnovec chráni systémy radenia s teplotnou odolnosťou od -40°C do 150°C. Jeho flexibilný dizajn je vhodný pre osobné, komerčné a terénne vozidlá, vďaka čomu je relevantný pri kontrole schválenia formy pre prvé vzorky výrobkov. Zobraziť produkt →
Po odhlásení DFM sa nástroje presunú do lisovacia výrobná linka v ten istý týždeň OEM schváli koncepciu formy.
Rýchlosť a kvalita spätnej väzby DFM hovorí výrobcovi OEM, či výrobca gumy na mieru ochráni vývojový cyklus alebo ju spotrebuje. Schopný dodávateľ odpovie do troch až piatich pracovných dní konkrétnymi údajmi: uhol ponoru, deliaca čiara, vyváženie hrúbky steny a hodnoty zmrštenia formy. EPDM vykazuje lineárne zmršťovanie formy približne o 1,8 percenta až 2,5 percenta; silikón môže dosiahnuť 3,0 percenta až 3,5 percenta. Ak sa dutina vyreže bez kompenzácie zmrštenia, 50-milimetrový tesniaci okraj sa môže posunúť o viac ako jeden milimeter, čo je dosť na to, aby neprešlo testom tesnosti.
Dizajn pre vyrobiteľnosť v gume znamená overenie toho, že každý geometrický prvok môže byť vylisovaný, vybratý z formy a zmeraný v rámci stanovenej tolerancie predtým, než sa akákoľvek oceľ rozreže.
Výber materiálu určuje dizajn formy, cyklus vytvrdzovania a jednotkovú cenu, takže výrobca gumy na mieru by mal navrhnúť zmes pred uvedením nástroja. Nákres často uvádza všeobecný elastomér; dodávateľ to prevedie na špecifickú zmes s tvrdosťou Shore A, servisným oknom a cieľmi nastavenými na kompresiu. EPDM odoláva ozónu a poveternostným vplyvom od -50 °C do 150 °C a je vhodný pre hadice chladiča, tesnenia dverí a vlnovce. Silikón udržuje flexibilitu od -60 °C do 230 °C pre elektrické tesnenia a uzávery. NBR manipuluje s olejom a palivom. Prírodný kaučuk absorbuje vibrácie ako držiaky a nárazníky.
| Elastomér | Rozsah služieb | Sila kľúča | Typické diely OEM |
| EPDM | -50 °C až 150 °C | Odolnosť voči ozónu, poveternostným vplyvom a vode | Hadice chladiča, tesnenia dverí, vlnovce |
| Silikón | -60 °C až 230 °C | Tepelná stabilita, nízka kompresia | Tesnenia, uzávery, elektrické tesnenie |
| NBR | -30 °C až 100 °C | Odolnosť voči oleju a palivu | Olejové hadice, palivové tesnenia |
| Prírodný kaučuk | -50 °C až 80 °C | Elasticita a pevnosť v roztrhnutí | Vibračné držiaky, nárazníky |
Keď tesnenie príruby musí udržiavať tlak a teplo v rovnakom spoji, EPDM s nízkou deformáciou v tlaku je obvyklou základnou líniou a skúšobné laboratórium by malo poskytnúť údaje o kompresii a objeme napučiavania pred schválením formy.
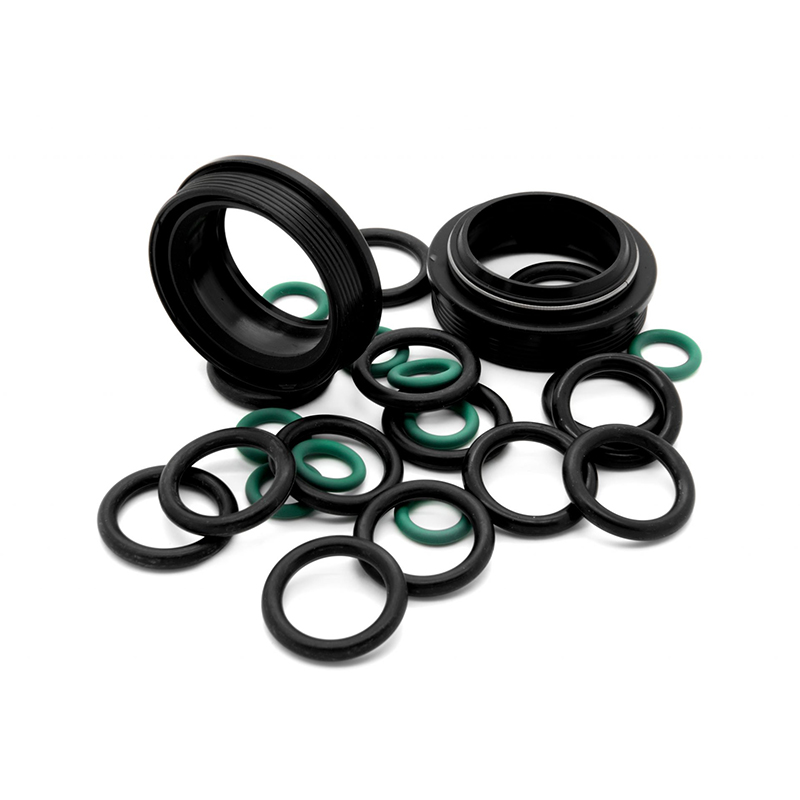
 Prírubové gumové tesnenia a tesnenia vo viacerých možnostiach elastoméru Tento výber tesnení zahŕňa EPDM, NBR, silikón, FKM a ďalšie, s aplikáciami v kvapalinovom a tlakovom tesnení. Údaje o kompresii sú dôležité pre prírubové spoje, takže zapadajú do kontextu validácie materiálu pred schválením formy. Zobraziť produkt →
Paralelný odber vzoriek, pri ktorom sa konštrukcia formy, skúšky materiálu a kontrola rozmerov prekrývajú, stláča vývojový cyklus OEM z približne 18 týždňov na približne 10 týždňov. Bežný program sa pohybuje v poradí: počkajte na formu, počkajte na materiál, počkajte na správu o skúške. Pri paralelnom odbere vzoriek sa reže nástrojová oceľ, zatiaľ čo sa zmiešava dávka zmesi, a prvé výstrely sa merajú v ten istý týždeň, keď sa forma leští.
Celkový počet klesá z 18 týždňov na 10 týždňov, pretože žiadna fáza nečaká na dokončenie predchádzajúcej. Pre spojité profily sa rovnaká paralelná logika posúva na výrobná linka na vytláčanie gumy , kde pokusy s matricou nahrádzajú pokusy s formami.
Zákazkový výrobca gumy získa úlohu dodávky OEM iba vtedy, keď sériová výroba dodržiava rovnaké tolerancie, aké vykazovali schválené vzorky. Zväčšovanie je miesto, kde malí dodávatelia zlyhávajú: súčiastka, ktorá sa dokonale zmerala vo vzorkovni, sa posúva, keď tá istá forma beží pod výrobným tlakom. Tosun to zmierňuje s viac ako 250 zamestnancami, vrátane 12 inžinierov dizajnu foriem a receptúr a 20-členného tímu technickej kontroly, v budove s rozlohou 18 000 metrov štvorcových.
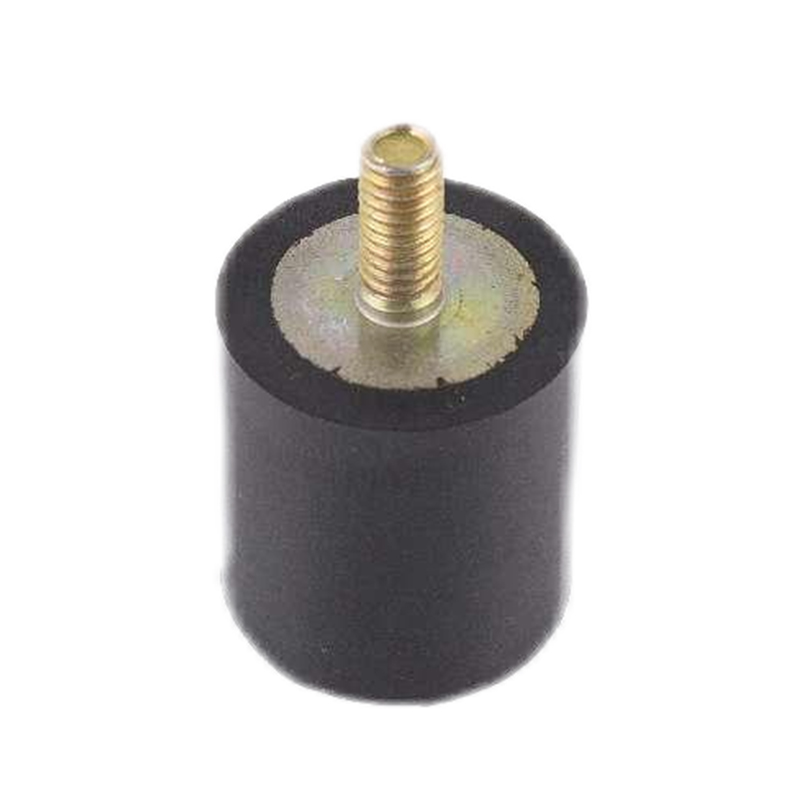
Inšpekčný tím kontroluje materiál, súčiastky v procese a hotové výrobky a laboratórium na mieste podporuje testovacie požiadavky, ktoré OEM zákazníci zvyčajne zadávajú do svojich PPAP. Vibračné držiaky sú najčistejšie puzdro z viacerých materiálov: oceľová vložka, gumený prvok a vytvrdzované rozhranie sa stávajú jedným komponentom, ktorý musí prežiť opakované cykly zaťaženia.
 Gumové držiaky na izoláciu vibrácií pre vozidlá a priemyselné zariadenia Tieto držiaky kombinujú gumu s oceľovými vložkami pre aplikácie motora, kabíny a prevodovky, čím ponúkajú vysokú nosnosť a tlmenie vibrácií. Ilustrujú časti z viacerých materiálov relevantné pre dokumentáciu PPAP a požiadavky na certifikáciu materiálov. Zobraziť produkt →
Proces schvaľovania výrobných dielov je balík dokumentácie, ktorý OEM používa na potvrdenie, že proces dodávateľa môže vyrábať diely konzistentne v rámci tolerancií výkresov. Zahŕňa správy o rozmeroch, materiálové certifikáty a údaje o spôsobilosti.
Spoľahlivosť dodávky závisí od plánovania materiálu, nie od šťastia. Potvrdený harmonogram so vzorovými správami a výsledkami testov šarže dáva kupujúcemu OEM jasný signál, že dátum spustenia je chránený.
Päťminútový kontrolný zoznam predtým, ako výkres opustí váš stôl, zabráni najbežnejším oneskoreniam v cykle vývoja gumy OEM.
Pre lisovanú EPDM alebo silikónovú časť je typický cyklus 12 až 18 týždňov. S paralelným odberom vzoriek a integrovanou nástrojárňou môže rovnaký diel dosiahnuť PPAP za 9 až 11 týždňov, v závislosti od zložitosti geometrie a počtu iteračných kôl.
Na výkrese by mali byť uvedené funkčné tolerancie, rozsah prevádzkových teplôt, vystavenie kvapaline alebo médiu, tvrdosť v Shore A, požadované certifikácie a ročný objem. Pridanie operačného prostredia pomôže výrobcovi odporučiť správny elastomér pred začatím obrábania.
Schopný výrobca využíva vyhradený kontrolný tím, testovacie laboratórium, priebežné kontroly a dokumentáciu PPAP. Tosun napríklad prevádzkuje 20 pracovníkov technickej kontroly a laboratórium na mieste, ktoré vydáva materiálové certifikáty a správy o rozmeroch pre každú šaržu.
Lisované diely používajú uzavreté dutiny a oblekové vlnovce, tesnenia, zátky a lepené držiaky; extrudované diely prechádzajú cez matricu, aby vytvorili súvislé profily, ako sú ochranné pásy a tesnenia kanálov. Voľba zmení čas spracovania, logiku vzorkovania a spätnú väzbu DFM, ktorú dostanete.
Produktový centrum
Guma na vloženie väzby Extrudované gumové výrobky Gumová hadica Vlastné formované výrobkyRýchle odkazy
Kontaktujte nás
Autorské práva ©
Jiaxing Tosun Rubber & Plastic Co., Ltd.
Všetky práva vyhradené.
Vlastné gumové a plastové produkty Factory